钛科玛格传动未来为机械提供高效、稳定的生产效能
4001035005 15895320987 免费提供技术咨询
微信在线客服
钛科玛格传动未来为机械提供高效、稳定的生产效能
4001035005 15895320987 免费提供技术咨询
微信在线客服

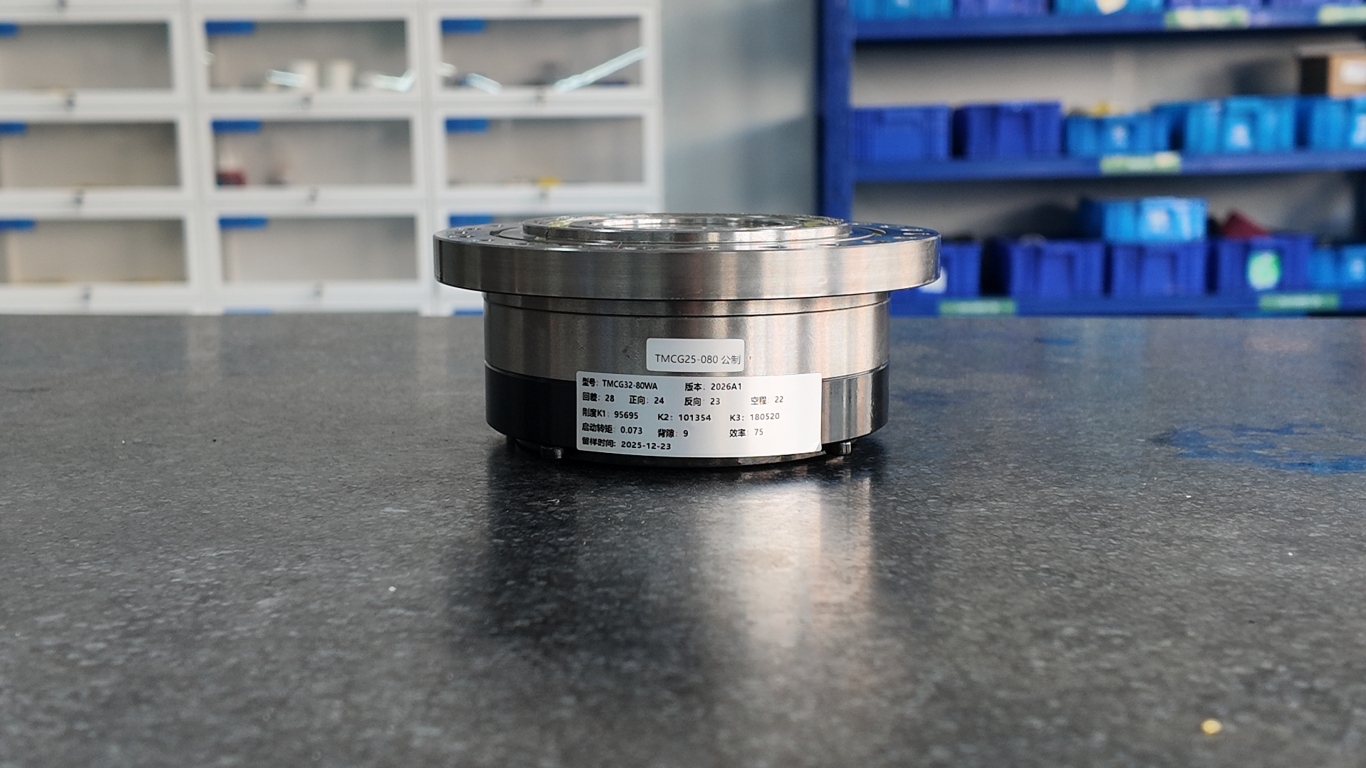
谐波减速机靠三个零件配合干活——波发生器负责输入,柔轮负责弹性形变,刚轮负责提供啮合的基准。柔轮因为壁薄、工艺难,被称作“命门零件”;可如果柔轮是那个容易坏的,刚轮就是那个一旦做错,整台机器都没法准的。
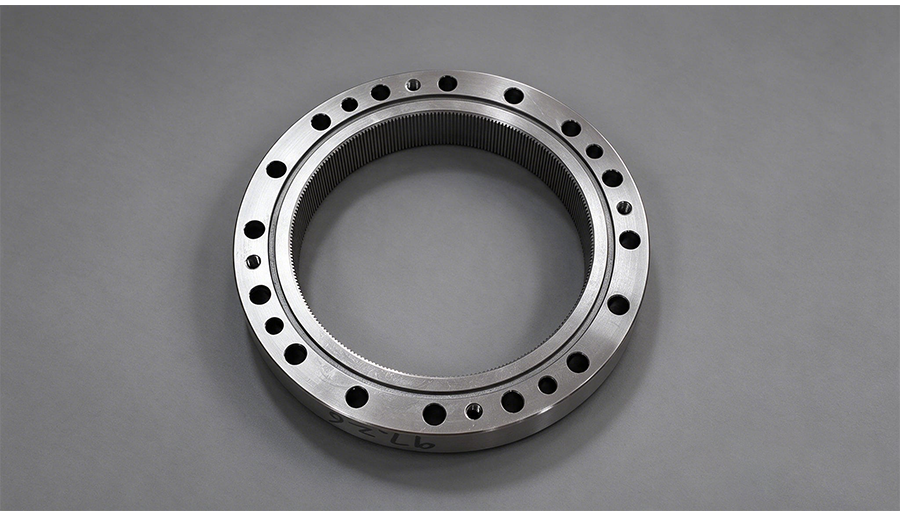
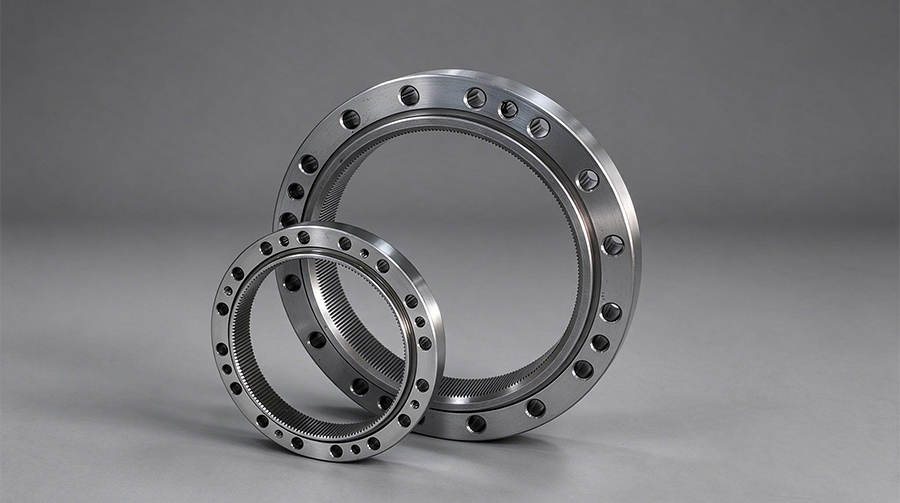
刚轮是刚性内齿圈,柔轮的外齿就咬在它的内齿上。它不形变、不参与弹性运动,看似结构简单,但正因为“不动”,它成了整台减速机的参照系。
刚轮直接决定两件事:啮合基准和整机寿命。
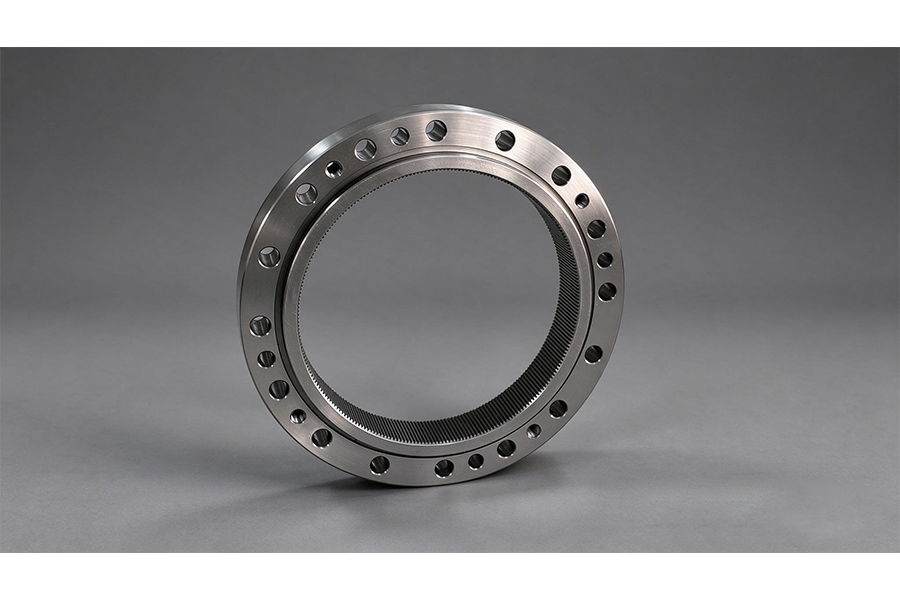
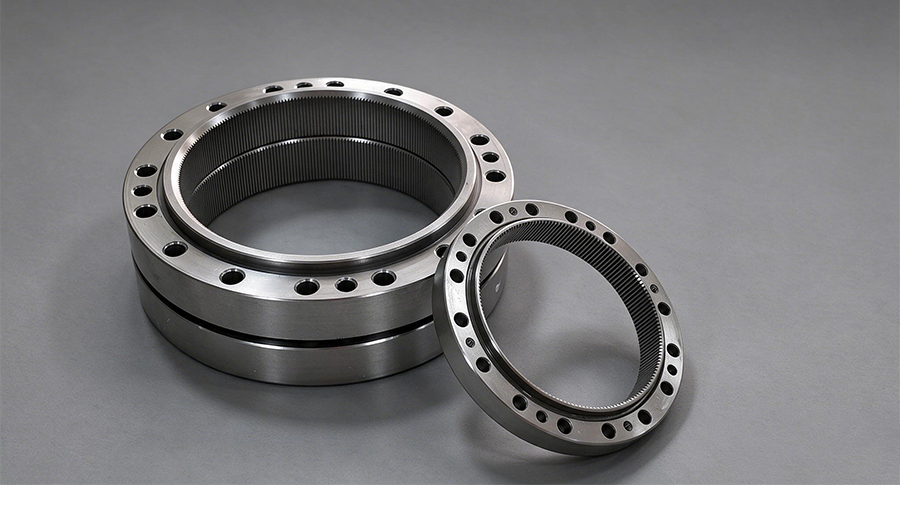
钛科玛格刚轮采用球墨铸铁。这不是随手选的。行业里刚轮其实有两条并存的路线:一条是碳素钢,另一条是球墨铸铁——某科几十年来走的就是球铁路线,产品寿命经过了长时间验证。
球铁的优势在哪?
减磨性优良,啮合面不容易拉伤。运行噪音更低。
有利于降低温升,小模数内齿更容易做出精度。
整机重量更轻,有利于增强减速机整体刚性。
一句话:刚轮要的是“稳”。硬度高、耐磨、不变形,才能当好那个基准。球铁这几项恰好都对得上。
装夹力一大,工件产生微小弹性变形;加工完松夹回弹,内齿圆度就超差了。这类误差在零件上是微米级,装到整机上传导出去,就是啮合不均匀。
外齿加工刀具空间开阔,内齿不一样——刀具伸进孔里干封闭切削,悬伸长、刚性差,一振动齿形精度就难控。齿形是啮合的直接接触面,这里差一点,传动误差就跟着走。
前两项如果没控住,最终表现不在刚轮自己身上,而在整机上:间隙变大、运行异响、齿面异常磨损。
这也是刚轮加工的麻烦之处——它的问题不会停在它那里,而是往下游传导,最后被算到整机头上。
针对上面三道坎,钛科玛格在刚轮加工上做的是全流程管控:装夹方案按薄壁变形特性定制,控制夹紧力与支撑点;内齿加工优选刀具与切削参数,抑制振纹;成品逐件检测内齿圆度与齿形精度,不合格不出厂。
针对不同工况的负载特性与精度要求,刚轮的齿形参数与配合公差会做相应匹配,确保装到整机上是稳的,帮企业把产线跑顺。
六款覆盖工业自动化绝大多数场景——精密机床、激光切割设备、旋转平台等。
其中14–25型多用于中小负载精密场合,32–40型适用于中大扭矩、高刚性需求的重型设备。
可按客户要求提供。45型面向超大扭矩场景,11型和MINI8型面向空间极度受限的轻量化应用。
目标场景是人形机器人关节、微型仿生关节、精密医疗设备等对体积和惯量有极致要求的领域。
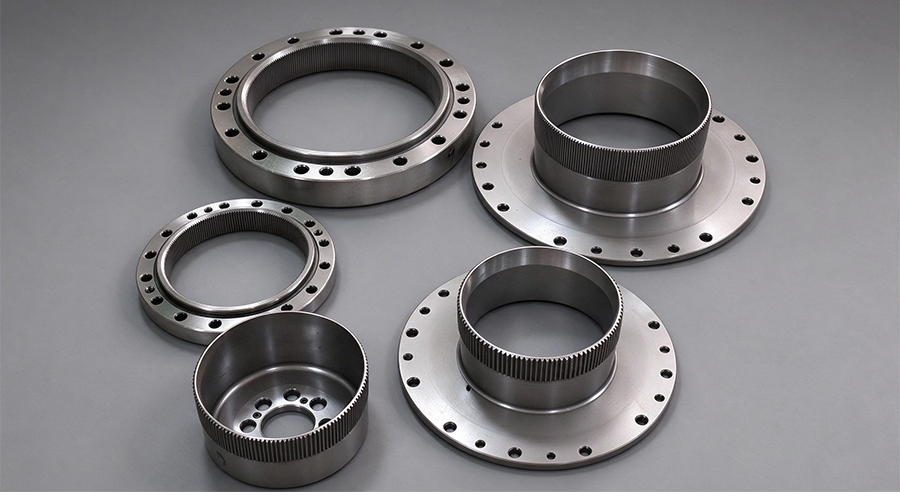
柔轮负责形变,刚轮负责基准。一个要“能屈”,一个要“不动”。
柔轮的难度在于薄壁弹性形变下的疲劳寿命,刚轮的难度在于作为参照系不能有任何偏差。两者精度都到位,谐波减速机才能做到零背隙、高重复定位精度。
柔轮那篇我们讲过它的四大工艺难点;刚轮这篇,是同一台减速机的另一半。
谐波减速机以高精度、小体积、大减速比、零背隙、高扭矩密度的特点,成为工业机器人、精密机床、人形机器人等领域的理想传动方案。而支撑这些性能的,是柔轮和刚轮这两个零件各自的加工水平。
咨询热线
4001035005 15895320987